
Категории блога
Недавние Посты
Теги блога
При применении нанокристаллических тороидальных сердечников (ультрамикрокристаллических железных сердечников) в инверторных источниках питания однажды возникли определённые проблемы, включая шум, хрупкость и нестабильность характеристик, что в определённой степени препятствовало их распространению и применению и привлекло широкое внимание. В настоящее время эти проблемы постепенно решены.
(I) Проблема шума
Шум возникает по нескольким причинам:
Коэффициент магнитострикции самого исходного материала: ферритовые материалы обладают относительно высокими коэффициентами магнитострикции; даже сплошные ферритовые сердечники могут генерировать шум во время работы. Нанокристаллические материалы имеют различные коэффициенты магнитострикции в зависимости от состава сплава. Ранние универсальные составы сплавов приводили к заметному шуму в готовых трансформаторах. С углублением исследований и развитием применения были разработаны специализированные составы сплавов для различных сценариев, чтобы удовлетворять особые магнитные требования различных компонентов. Например, были разработаны специальные формулы для силовых выходных трансформаторов, трансформаторов тока,нанокристаллические тороидальные дроссели общего режима, и т. д. Составы сплавов, оптимизированные для силовых трансформаторов, эффективно снижают коэффициент магнитострикции, и практическое применение у клиентов подтверждает, что шум был значительно уменьшен.
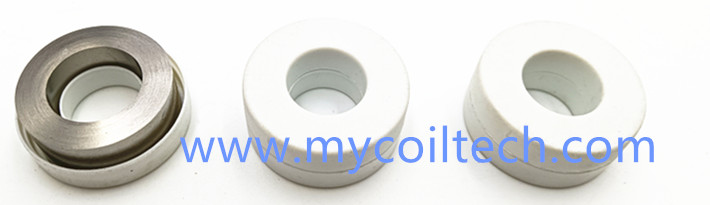
Плотность намотки сердечника: это тесно связано с качеством полосового исходного материала. Допуски по размерам и неравномерная толщина полос приводят к рыхлой намотке сердечников и, как следствие, к шуму. Оптимизированные составы улучшают текучесть расплавленной стали, способствуя лучшему формированию полос, что закладывает прочную основу для снижения шума сердечника.
Дефекты конструкции инверторной схемы: чрезмерная постоянная составляющая в цепи повышает рабочую магнитную индукцию сердечника и вызывает шум. Наши эксперименты показывают, что шум усиливается по мере роста рабочей магнитной индукции. Некоторые производители применяют схемы блокировки постоянной составляющей, добиваясь бесшумной работы нанокристаллических сердечников на протяжении многих лет.
Благодаря вышеуказанным оптимизациям проблема шума в основном решена.
(II) Проблема хрупкости
Наиболее заметная жалоба клиентов на нанокристаллические сердечники — хрупкость, проявляющаяся в скалывании сердечника. Это не только усложняет сборочные операции, но и создаёт скрытые риски короткого замыкания в схемах. После многих лет исследований и испытаний хрупкость была существенно улучшена за счёт корректировки состава и оптимизации процессов. Модифицированные формулы значительно повышают гибкость полос, а уменьшение толщины полос дополнительно снижает хрупкость. Кроме того, в производстве сердечников применяется процесс пропитки клеем без остаточных напряжений, предотвращающий разрушение и полностью решающий проблему скалывания, вызванную хрупкостью. Одновременно такой безнапряжённый клей фиксирует межслойные зазоры между слоями полос, подавляя резонанс и дополнительно снижая уровень шума.
(III) Проблема стабильности (однородности)
Стабильность продукции связана с масштабом производства и мощностью оборудования. В части качества полос: для производства 500 кг полосового материала оборудование с единовременной загрузкой 500 кг обеспечивает гораздо лучшую стабильность состава и магнитных свойств, чем оборудование с партией 50 кг. То же правило применимо к процессу термообработки в производстве. Более крупные масштабы производства и более мощное оборудование способствуют повышению стабильности.
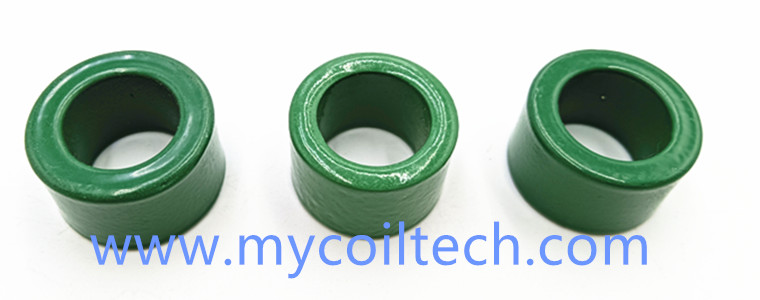
В реальном применении у клиентов плохая стабильность нанокристаллических сердечников в основном выражается в большом разбросе напряжения насыщения и индуктивности, при этом значения иногда различаются более чем вдвое. Коренные причины включают недостаточный эффект термообработки в магнитном поле и отсутствие классификации и сортировки при входном контроле. Изменение состава для применения в силовых трансформаторах не только улучшает хрупкость, но и снижает остаточную магнитную индукцию материала, усиливая эффект термообработки в магнитном поле, повышая напряжение насыщения сердечника и играя важную роль в улучшении стабильности продукции.
Отрасль прошла постепенный процесс осознания требований кнанокристаллическим сердечникам в инверторных источниках питания. В ранние годы при низких объёмах потребления требовалось лишь соответствие потерям в сердечнике, поэтому в стандартном входном контроле проверялись только потери в сердечнике; отдельные клиенты дополнительно требовали испытания напряжения индукции. Рост рыночного спроса привёл к разнообразным требованиям, среди которых стабильность выделяется как критически важный показатель. Из-за запаздывающего понимания этого спроса обновления в модификации состава, организации производства и стандартах испытаний отставали от потребностей рынка, что ограничивало продвижение продукции. В настоящее время этой проблеме уделяется достаточное внимание, и реализован ряд эффективных мер, значительно улучшающих стабильность продукции.
(IV) Проблема цены
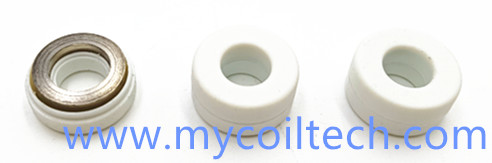
Цена является главным вопросом для клиентов, особенно для тех, кто планирует внедрять или недавно начал использовать нанокристаллические продукты. Цена продукта напрямую связана с объёмом производства. В последние годы расширение сценариев применения привело к массовому внедрению нанокристаллических железных сердечников, которые широко используются не только в инверторных сварочных аппаратах, но и впромышленные нанокристаллические дроссельные сердечникитрансформаторах, оборудовании для гальваники и электролиза, индукционном нагревательном оборудовании, зарядных устройствах для аккумуляторов, телекоммуникационных источниках питания, системах ИБП, рентгеновских источниках питания, лазерных источниках питания, источниках питания с регулируемой частотой вращения и других областях. Расширение производства привело к значительному снижению цен, при этом текущие цены примерно на 40% ниже первоначальной цены запуска. Дальнейший рост объёмов продолжит снижать цены, сокращая разрыв в стоимости между нанокристаллическими и ферритовыми сердечниками.
Для высокомощных источников питания свыше 15 кВт нанокристаллические сердечники уже дешевле ферритовых сердечников в практическом применении. Из-за ограничения максимального размера одного ферритового сердечника для удовлетворения потребности высокомощных трансформаторов требуется сборка из нескольких ферритовых сердечников, тогда как один нанокристаллический сердечник может самостоятельно обеспечить требуемую мощность. Хотя цена одного ферритового сердечника ниже, суммарная стоимость нескольких объединённых ферритовых сердечников превышает стоимость одного нанокристаллического сердечника.
Электронная почта: sales008@mycoiltech.com
Имя: Alex~Mycoiltech

Hefei Mycoil Technology Co.,LTD (MCT) - это высокотехнологичные и растущие предприятия, мы стремимся к разработке и производству различных типов изделий с катушками, различных типов фильтрующих изделий. удовлетворять потребности клиентов с различными...

2026 Hefei Mycoil Technology Co.,Ltd..All rights reserved

皖公网安备 34019002600405号
 +86(0)55166196829
 sales@mycoiltech.com
 Lily~Mycoiltech